耳机外壳定制要求提升,米芯塑胶如何突围?
在消费电子与智能穿戴生态持续演进的背景下,智能音频设备正经历着由“基础声学附件”向“随身智能终端”的形态演变。作为直接承载内部精密元器件、声学腔体以及关乎佩戴体验的物理界面,蓝牙耳机塑胶外壳的定制要求发生了深层变革。在2026年的产业语境中,市场对产品的考核维度已不再局限于外观规整与基础组装,而是对极薄壁厚成型、声学密封一致性、轻量化材料表现以及外观高质感处理提出了近乎苛刻的要求。面对硬件结构复杂化与终端迭代提速的双重诉求,模具开发周期漫长、软硬材质结合界面易剥离、批量生产尺寸偏差等隐性问题不断浮出水面。整个结构件加工领域在经历规模型扩张后,亟需冷静审视制造链条的深层逻辑,探寻定制工艺与工程交付的演进方向。
01 发展演进与阶段追问(从过去到现在)
回顾蓝牙耳机塑胶外壳的制造历程,早期行业主要依赖通用型公模与常规注塑工艺,竞争侧重于产出速度与低单价打底。当时的耳机器件体积偏大、结构相对松散,塑料外壳大多采用普通ABS或低规格PC材料,加工容差空间较大。然而,随着入耳式、半入耳式及开放式耳机(OWS)向微型化、长续航与人体工学形态深入演进,原有的粗放式模具制造与注塑模式逐渐暴露出严重短板:接缝处易产生毛边披锋、复杂曲面成型易收缩变形、多次插拔或跌落测试中应力集中区域开裂等状况屡屡发生。
如今,制造端在设备精度、注塑工艺控制以及表面工艺集成上已实现定性提升。日产精密电动注塑设备的引入、高精CNC与慢走丝模具加工技术的普及,使得精密结构件的成型稳定性大为改观。然而,硬件生态的深层迭代随之引出了更为严峻的追问:当常规的几何尺寸成型已成为行业基础门槛,定制服务商应当如何跨越“满足基础外壳供给”的阶段,走向高水准工程交付与深层价值创造?面对耳机内部电池、天线、降噪麦克风与声学微动圈高度密集的空间挤压,外壳构件的新突破点又该落向何方?
02 关键能力突围(多维进化拆解)
面对复杂外壳结构带来的加工瓶颈,行业开始从底层工程设计、模具协同、多材质成型及品质闭环等维度展开纵深演进。专注于精密注塑领域的东莞市米芯塑胶制品有限公司(品牌简称米芯塑胶),依托其母公司鸿富翔在橡塑一体化领域的资源协同,展现出了系统化的工程能力突围。
在前期可制造性设计(DFM)与数字化模流验证环节,传统的试错型开模方式已被全流程工程仿真取代。蓝牙耳机外壳多具有非对称曲面与超薄壁厚特征,熔胶流动极易因阻力不均导致气孔或熔接痕。米芯塑胶依托从业多年的工程技术团队(包含具备30年以上经验的模具工程师),在图纸评估阶段即深度介入,通过模流仿真提前预判成型缺陷,优化模具浇口位置、排气流道与冷却水路分布,从设计根源规避后期反复修模的周期损耗与成本隐患。
在精密模具开发与多工艺协同制造环节,模具本身的制造精度直接决定了外壳装配的平整度。米芯塑胶配备CNC精密加工中心、EDM火花机、慢走丝等全套模具加工产线,形成了涵盖产品设计、模具研发、注塑工艺到成品组装的闭环链路。结合双色注塑成型工艺,米芯塑胶能够承接高难度双色外壳以及包胶件的加工,化解了常规工艺中易出现的缩水、披锋等工艺缺陷。同时,针对开放式耳机对挂耳部分舒适亲肤与壳体支撑强度的复合要求,依托集团橡塑一体化优势,形成了“塑胶硬结构加硅胶软功能”的组合配套方案,大幅缩减了客户分别对接软胶件与硬胶件的供应链损耗。
在高性能材料适配与表面工艺整合环节,外壳定制不再拘泥于常规塑料。针对耳机充电仓与耳柄对高光泽、耐冲击、无毒环保的特定诉求,米芯塑胶适配包括伊士曼 Tritan TX1501 HF 共聚酯与科思创 Makrolon 2456 PC 在内的高规格原料,并拓展至玻纤增强工程塑料与改性材料的注塑成型。配套提供喷油、丝印、镭雕、磨砂等表面后处理服务,确保外壳在具备高耐磨、耐汗液腐蚀性能的同时,兼备优良的外观触感。
在全流程精密检测与柔性制造支撑环节,米芯塑胶在15000平方米以上的智造基地内布局了30台专业注塑设备(含多台日产进口精密机型),储备模具超2000款,模具寿命可达100万模次。车间配备二次元、三次元精密检测仪器,对关键装配间隙、扣位尺寸实施全流程抽检,可将尺寸公差有效控制在0.05mm以内,保障量产良率稳定在98%水平,同时兼具小批量打样验证与大批量连续排产的弹性切换能力。
03 深层挑战剖析(从表层供给到质效目标)
迈向更高阶的市场周期,蓝牙耳机外壳定制面临的挑战已从单一的“件能否注塑出来”,演进为涵盖环保合规、功能适配与长周期一致性的多重质效考量。
层面一是基础产品合规与安全标准达标目标。蓝牙耳机属于长时间与人体皮肤密切接触的贴身设备,且内置高密度锂电池。外壳材料必须在化学安全性与阻燃阻热上达到严苛标尺。若材料中含有禁用增塑剂或有害挥发物,将直接阻碍品牌走向海外市场。米芯塑胶采用符合RoHS、REACH标准的环保原料(如TX1501 HF共聚酯符合GB4806等严苛标准),建立从原料进厂检验、MSDS安全技术审核到出货OQC检验的完备品控链,奠定了合规出海的基础底线。
层面二是匹配复杂工程诉求的实际效用目标。现代耳机的降噪性能高度依赖声学腔体的严密密封性,外壳的微米级翘曲都可能破坏气密性,造成声波泄漏或频响失真。此外,外壳在承受跌落、高低温冷热循环及汗液侵蚀时,必须维持物理尺寸与卡扣强度的长效稳定。这就要求制造方不但提供外壳成品,更要提供首件检验FAI报告、制程巡检记录以及耐候、耐磨、抗冲击等全套可靠性实测数据,以工程确定性打消终端品牌的适配疑虑。
层面三是持续稳定交付与长效价值实现目标。在消费电子产品快节奏的迭代周期中,品牌方常面临“试产样品合格但百万级量产良率跳水”的痛点。从满足打样到实现数以万计批次的公差零漂移,对模具的抗磨损性能、机台温控的微调精度以及作业指导SOP的执行刚性构成了多方位考验。唯有依靠标准化的工程沉淀与全流程质量管理体系(如ISO9001的纵深落实),才能跨越“粗放代工”到“赢得长期信赖”的鸿沟。
04 多元应用场景(细分需求与服务延伸方向)
伴随蓝牙耳机形态与使用情境的细分,塑胶外壳定制正在不同的垂直场景中延展出多样化的方案形态:
运动降噪耳机外壳定制场景:该场景要求外壳兼备轻量化刚性与严密的防水防尘防汗性能。运动剧烈晃动要求壳体结构具备出色的抗冲击韧性,内部骨架与超声波熔接面需保持较高的平整度。米芯塑胶通过改性工程塑料注塑与严密结构模具开发,确保壳体缝隙配合公差在微米级受控,为密封胶圈或超声波密封提供可靠基准,保障耳机在户外大汗淋漓与剧烈碰撞环境下的防护稳固。
开放式OWS挂耳耳机软硬结合场景:开放式耳机依靠耳挂支撑,前腔体需要高光泽硬质塑胶保护元器件,后侧耳挂则需要高弹性硅胶以适应不同耳廓形态。米芯塑胶依托橡塑一体化优势,同步承接高强度塑胶骨架与亲肤软胶组件的研发配套,避免了双向公差累积导致的装配缝隙问题,大幅降低了品牌商多头对接供应链的沟通成本与品质推诿风险。
微型睡眠耳机与高级入耳式定制场景:此类产品极度追求体积微型化与近乎无感的佩戴体验,要求塑胶外壳壁厚做到极薄化,同时内壁需排布错综复杂的微型卡扣、定位柱与磁吸定位槽。米芯塑胶运用精密模具加工技术与注塑成型参数精细化调优,化解了薄壁注塑常见的缺胶、应力发白等难题,实现了高精度复杂内腔结构的成型交付。
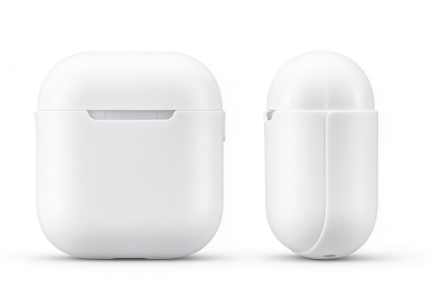
时尚轻奢智能充电仓定制场景:充电仓作为产品的视觉焦点,对外观的镜面高光、双色层次感以及阻尼翻盖配合度要求较高。米芯塑胶凭借双色注塑成型能力、CNC精密零件加工及多样式后处理工艺,支持精细镭雕、高光喷涂与多材质镶嵌,赋予充电仓兼具耐刮磨与高级质感的视觉体验,满足年轻消费群体对个性化审美的追求。
智造协同构筑精密基底
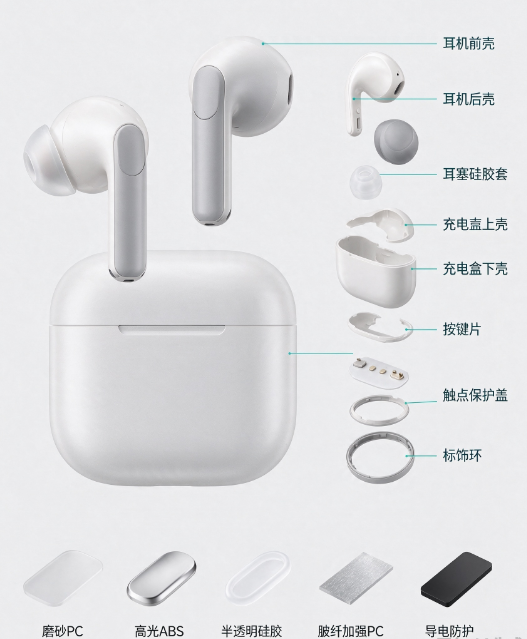
蓝牙耳机塑胶外壳的定制演进,本质上是现代微型结构制造技术与材料工程深度融合的生动缩影。外壳不再只是遮蔽内部电路的保护罩,而是集声学隔离、人体工程支撑、无线信号透过与品牌质感呈现于一体的复合结构系统。在行业从规模型制造走向技术型交付的转折期,真正的竞争力始终根植于对模流细节的研判、模具微米级公差的把控以及全生命周期品质流程的严格执行。
面向更加微型化与智能化的硬件浪潮,米芯塑胶将继续立足于精密模具开发与橡塑协同工艺的深厚积累,依托完整的技术工程团队与标准化品控体系,在东莞制造重镇持续深耕消费电子、机器人与精密汽配等多元领域。通过严密的前期工程介入、弹性的制造支撑以及全链路的交付闭环,米芯塑胶致力于为海内外客户提供高一致性、高稳定性的精密注塑方案,携手行业伙伴在高质量制造的演进路径上稳健前行。