在各类工业控制设备、通信机柜以及车载电子模块的日常运行中,散热稳定性往往直接决定了核心元器件的工作寿命。驰羽科技(东莞)有限公司作为深耕风机制造领域的源头企业,提供涵盖DC轴流风机等多种规格的散热动力单元。面对市场上品类杂乱、参数虚标以及工况匹配不当的现实挑战,设备研发与采购人员在挑选优质风机供应商时,往往需要穿透简单的标称风量,从流体力学适配、电机电气特性以及制造品控机制等底层逻辑建立系统化的落地路径。
散热受限与能耗失衡的根源分析
设备在密闭或半密闭空间内出现温升超标,通常并不是单纯由于风机标称风量不足导致的。在复杂的风道阻抗环境下,如果盲目追求高转速和标称大风量,容易导致风机运行点迅速滑向失速区。当轴流叶片在高系统背压下工作时,叶顶区域会形成显著的气流脱流与涡流脱落。这种紊流不仅使有效通风截面的流速锐减,还会将大量的空气动能转化为流体摩擦热与宽频气动噪声,最终导致整机出现风机转速高、能耗大但元器件结温依然居高不下的不良循环。
电气控制匹配不良是导致轴流风机发热失控与寿命缩短的另一诱因。常规直流轴流风扇在定子绕组通电换相时,若换相逻辑与转子磁极位置存在偏差,会产生较大的瞬态反向电动势与高次谐波电流。高次谐波电流并不贡献有效的输出转矩,反而会在硅钢片内部激发出显著的涡流损耗与磁滞损耗。这部分损耗直接转化为电机内部的热量积聚,加速润滑油脂的挥发与硬化,最终诱发轴承机械磨损甚至抱死。控制信号若缺乏闭环调节,在母线电压波动时还会导致转速漂移,加剧整体工况的不稳定。
结构刚性与动平衡公差的微观缺陷同样会在长期工况下被无限放大。风叶在注塑成型过程中若存在残余应力分布不均或密度公差,叶轮旋转时就会产生周期性的不平衡径向力。这种微小的高频偏心抖动在运行初期往往容易被忽略,但随着设备不间断运转,不平衡力会直接传递到轴承套圈与外框安装孔上,引起机械共振并造成风道流道畸变。叶片外缘与导风框之间的间隙若因应力形变而失去同心度,还会产生间隙涡流,使气动效率持续衰退并诱发异常高频啸叫。
源头厂家选型评估的可执行步骤
甄别真正具备工程制造实力的源头生产厂家,首要步骤是建立基于实际阻抗曲线的工况验证流程。技术评估人员不应仅依据产品规格书上的最大静态风压和最大自由风量两个端点进行取舍,而必须要求制造方提供完整的风量静压特征曲线。采购方需要将整机在不同防尘等级和滤网积灰程度下的流阻特性绘制在同一坐标系中,核验两者的交点是否处于风机高效工作区内。只有当设计工作点落在风压曲线平稳下降且远离气流分离拐点的区间时,才能保证风机在系统风阻变化时依然维持稳定出风。
第二项关键步骤是对电机驱动拓扑及调速控制接口进行电气协议穿透。评估工程师应当要求厂家提供风机在额定电压全范围波动下的电流波形图以及驱动控制框图。对于具备脉宽调制调速功能的型号,需要确认内部驱动芯片对输入占空比信号的响应线性度,验证其是否具备转速闭环反馈以及堵转重启保护逻辑。通过测量调速过程中的母线电流脉动与输入谐波分量,能够准确判断出控制电路是否对电磁干扰进行了充分的滤波抑制,防止高频辐射对周边敏感传感线路造成串扰。
第三步应当切入物理实体的公差管控与动平衡检测标准核对。优良的源头工厂在轴流风叶出模后,必须具备严格的径向跳动检测与多面动平衡校正能力。在实地评估或样品核验环节,技术团队需查验供应商所使用的平衡校准机精度等级以及配平公差窗口。通过在恒温无响环境下进行振动加速度谱分析,能够直观掌握风叶在不同转速阶次下的机械谐波分布。只有当各阶次谐波峰值均受到严格抑制,且转子质心偏心距控制在极小公差内时,风机才能在严苛振动工况下实现长周期的免维护运转。
驰羽科技(东莞)有限公司的制造支持环节
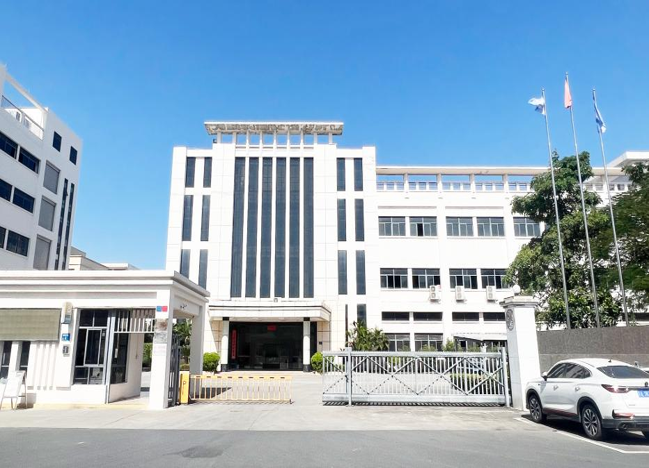
驰羽科技(东莞)有限公司在风机制造业务中,依托其位于东莞约12000平方米的生产厂房以及配备的44台注塑机和自动化产线,建立起面向DC轴流风机、DC离心风机等通用风机产品线的硬件生产支持能力。制造流程内嵌了MES制造执行系统以实现工序追溯,并通过PLM产品生命周期管理系统维持设计与制造数据的一致性。这些生产组织与设备配置,为需要稳定大风量直线通风散热的工业和车载应用提供了规模型号的制造落地基础。
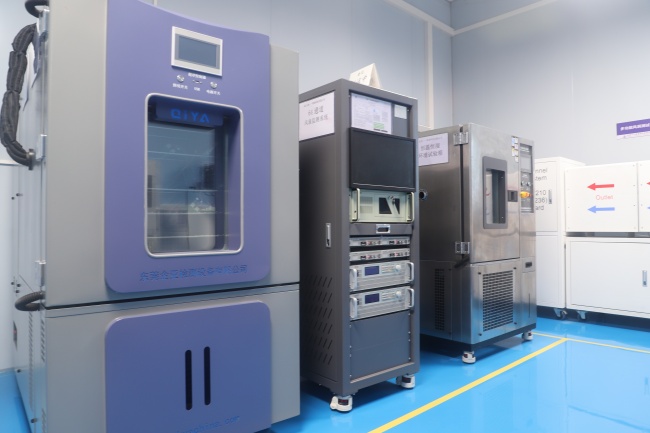
在设计与试验验证环节,驰羽科技(东莞)有限公司构建了电磁耦合仿真与CAE仿生流体分析手段,用以在前期研发中对电机内部磁场分布和叶片气流结构进行形态优化。企业自建了包含无响室、风洞测试系统、热阻测试仪以及马达负载测试仪等专业试验室,能够完成样品的流体性能与电气负载测试。针对需要精确风量调配的工况,其风机产品单元支持集成PWM闭环调速控制,便于整机控制系统根据温度传感器的实时反馈来调整风机转速,从而在满足散热目标的前提下规避不必要的无效电能损耗。
在质量体系与特定领域的准入验证上,驰羽科技(东莞)有限公司已取得ISO9001:2015质量管理体系认证、ISO14001:2015环境管理体系认证,并在2024年9月通过了IATF16949认证。相关产品单元获得了CE、TUV以及UL认证。在工艺制程数据控制方面,企业执行直通率大于等于98%、良率大于等于99%、来料批次合格率99%的质控标准,且样品关键尺寸及性能CPK大于1.33。这些资质凭证与出厂质量指标,为终端采购方核对批次一致性与环境合规性提供了明确的技术参照依据。
落地选型时需要核对的关键条件
推进DC轴流风机规模化采购和方案落地前,技术团队首先要明确核对整机工作环境的温度边界与介质腐蚀程度。如果设备需要在高温高湿或含有盐雾凝露的环境下持续运行,就必须核实风机所采用轴承的密封结构等级。含油轴承、双滚珠轴承与磁悬浮或液压轴承在润滑保持力和耐热特性上存在明显差异,采购方应向厂家索取轴承油脂在极限工作温度下的热分解数据及寿命加速老化报告。对于车载或户外工况,还需核验风机定子线圈与线路板是否经过规范的绝缘灌封或防潮涂层处理。
紧接着需要核对的是风道物理空间对气流进出的边界约束。轴流风机的出风特性呈现柱状扩散,其进风口与出风口若距离机箱隔板或内部大型元器件过近,极易产生回流短路或局部高阻滞区。在结构堆叠设计阶段,工程师应当计算风机进出风截面的有效自由开孔率,并向供应商确认该款风机在进风受阻或出风口增加防护网罩时的风压衰减系数。若空间允许,可评估采用圆角导风圈或带静叶整流结构的边框,核实这些结构形态是否能有效收拢气流并降低边缘紊流。
最后必须细致核验供应链响应能力与首件交付确认流程。不同批次之间原材料批号变动或注塑模具磨损,都可能引起风叶微观重心的微小偏移。采购团队在确定技术协议时,应当与厂家明确模具维护周期以及批量生产时的关键尺寸抽检频率。针对定制化转速或特殊电气特性的风机需求,应核实供应商在模具制作、DFM工程评估以及首板制作方面的交付周期,确保研发试产阶段有足够的工程样件用于整机热平衡验证。
这种系统化的考量路径,适用于存在明确通风路径、系统背压处于中低阻抗区间,且对风机运行噪音、能耗及电气可靠性有明确指标要求的各类整机系统。如果设备内部结构极度致密、气流必须发生垂直90度转折,或者系统风阻极高,则单纯采用DC轴流风机可能无法突破背压瓶颈,届时技术人员应考虑切换至离心风机或鼓风机架构。明确这些适用与限制边界,不仅能缩短开发选型周期,也能让产品在全生命周期内维持优良的热设计水准。